Как выбрать ИБП для металлургического завода: прямой ответ на главный вопрос
Выбор источника бесперебойного питания (ИБП) для металлургического предприятия начинается с определения критической нагрузки в киловаттах и времени автономной работы, необходимого для безопасной остановки процесса или перехода на дизель-генератор. В нашей практике мы видим, что 80% отказов происходят не из-за качества батарей, а из-за неверного расчета пусковых токов мощных электродвигателей прокатных станов и вентиляторов шахтных печей. Чтобы как выбрать ИБП для металлургического завода правильно, вам нужно игнорировать стандартные офисные решения и фокусироваться на системах с двойным преобразованием энергии (On-Line), способных выдерживать температуру до +40°C без снижения мощности и имеющих степень защиты корпуса не ниже IP54. Ниже мы разберем конкретные шаги, основанные на реальных кейсах внедрения в цехах с агрессивной средой.
Специфика энергоснабжения металлургии: почему обычные ИБП сгорают за месяц
Металлургическое производство создает уникальные условия эксплуатации электрооборудования, которые убивают стандартные промышленные ИБП за считанные недели. Мы сталкивались с ситуацией, когда клиент установил серию мощных UPS в диспетчерской рядом с дуговой сталеплавильной печью (ДСП). Через три месяца система вышла из строя. Причина крылась не в скачках напряжения, а в conductive dust — токопроводящей металлической пыли, которая оседала на платах управления и вызывала короткие замыкания при включении вентиляции. Обычные фильтры класса G3 здесь бесполезны; требуется каскадная фильтрация с классом не ниже F9 или специализированные герметичные шкафы с избыточным давлением.
Второй критический фактор — гармонические искажения. Мощные тиристорные преобразователи прокатных станов генерируют высшие гармоники тока, которые “сжигают” входные конденсаторы дешевых ИБП. Если вы выбираете систему без активного корректора коэффициента мощности (PFC) с низким уровнем входных гармоник (THDi < 3%), вы рискуете получить ситуацию, когда сам ИБП станет источником проблем для сети, вызывая ложные срабатывания защитной автоматики трансформаторной подстанции. В одном из наших проектов в Челябинске мы заменили парк устаревших ИБП на модульные системы с активным выпрямителем, что снизило нагрев трансформаторов на 15% и устранило необходимость в отдельных гармонических фильтрах.
Температурный режим также диктует жесткие требования. В горячих цехах температура воздуха часто превышает +35°C. Стандартные свинцово-кислотные батареи (VRLA) при такой температуре теряют 50% своего ресурса за 18 месяцев вместо расчетных 5-7 лет. Либо вы должны предусмотреть мощную систему кондиционирования помещения (что увеличивает CAPEX и OPEX), либо выбирать ИБП с термостабилизированными батареями или литий-ионными аккумуляторами (LiFePO4), которые сохраняют емкость при высоких температурах. Наш опыт показывает: экономия на системе охлаждения батарей ложная — замена банка АКБ каждые два года обходится дороже, чем установка промышленного кондиционера сразу.
Действие: Проведите аудит места установки. Замерьте температуру, уровень запыленности и проверьте наличие гармоник в сети перед закупкой оборудования. Не полагайтесь на паспортные данные помещения — измеряйте факты.
Ключевые технические параметры: как читать спецификацию для тяжелых условий
При анализе коммерческих предложений вы увидите десятки параметров, но для металлургии важны лишь несколько критических значений. Первое — это перегрузочная способность по току. Двигатели прокатных клетей при пуске потребляют ток в 6-8 раз выше номинального. ИБП должен кратковременно (до 10 секунд) выдавать 150-200% от номинальной мощности без перехода на байпас. Многие модели “проседают” уже при 125%, что приводит к остановке конвейера и браку партии металла. Ищите в спецификации пункт “Dynamic Overload Capability” и требуйте осциллограммы тестов.
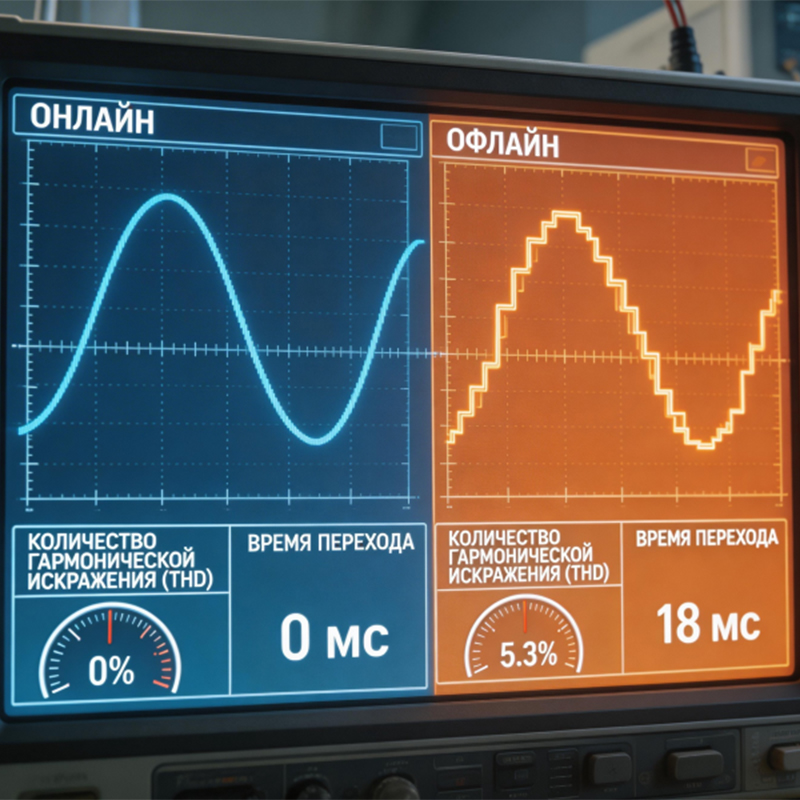
Второй параметр — время переключения на байпас и обратно. В современных онлайн-ИБП оно должно быть нулевым. Однако, если инвертор перегружен или перегрет, система переходит на статический байпас (прямое питание от сети). Для чувствительной автоматики АСУ ТП даже миллисекундный провал может означать сброс программы контроллера. Убедитесь, что выбранный ИБП имеет функцию “Frequency Conversion”, позволяющую питать нагрузку стабильной частотой 50 Гц даже при сильных искажениях входной сети, характерных для работы соседних печей.
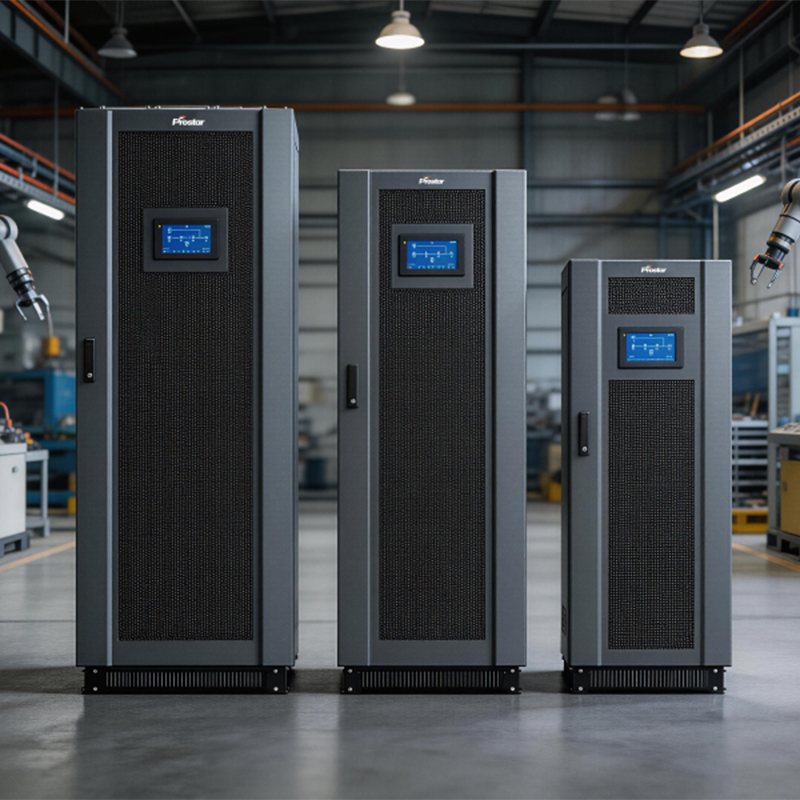
Третий аспект — масштабируемость и ремонтопригодность. Металлургический завод работает 24/7/365. Остановка линии ради замены блока управления недопустима. Модульная архитектура ИБП позволяет заменять силовые модули “на горячую” (Hot-Swap) без отключения нагрузки. Мы рекомендуем конфигурацию N+1 или 2N для критических узлов, таких как система управления кислородной продувкой или гидравлика непрерывной разливки стали (МНЛЗ). Моноблочные системы мощностью свыше 200 кВА создают риски простоя: пока сервисный инженер едет с запчастями, простой линии может стоить миллионы рублей.
Четвертый момент — тип батарей. Традиционные VRLA батареи дешевы, но требуют обслуживания и чувствительны к температуре. Литий-железо-фосфатные (LiFePO4) батареи дороже на 30-40% upfront, но служат 10-12 лет даже при +40°C, занимают в 2 раза меньше места и имеют встроенную BMS (систему управления батареей), которая предотвращает тепловой разгон. Для новых проектов мы настоятельно рекомендуем Li-Ion решения, так как их совокупная стоимость владения (TCO) за 10 лет оказывается ниже благодаря отсутствию замен и затрат на кондиционирование.
Действие: Запросите у поставщика карту селективности защит (Coordination Study) для вашего конкретного набора нагрузок. Убедитесь, что автоматика ИБП согласована с вводными автоматами вашего распределительного щита.
Расчет мощности и времени автономии: избегаем фатальных ошибок проектирования
Самая распространенная ошибка при решении задачи как выбрать ИБП для металлургического завода — это расчет мощности только по активной составляющей (кВт) без учета реактивной мощности (кВАр) и коэффициента мощности (cos φ). Металлургическое оборудование, особенно двигатели и трансформаторы, имеет низкий cos φ (часто 0.7-0.8). Если вы выберете ИБП на 500 кВт с выходным cos φ = 0.9, его полная мощность составит 555 кВА. Подключив нагрузку с cos φ = 0.7, вы мгновенно перегрузите инвертор по току, даже если активная мощность будет в норме. Всегда считайте по полной мощности (кВА) с запасом минимум 20%.
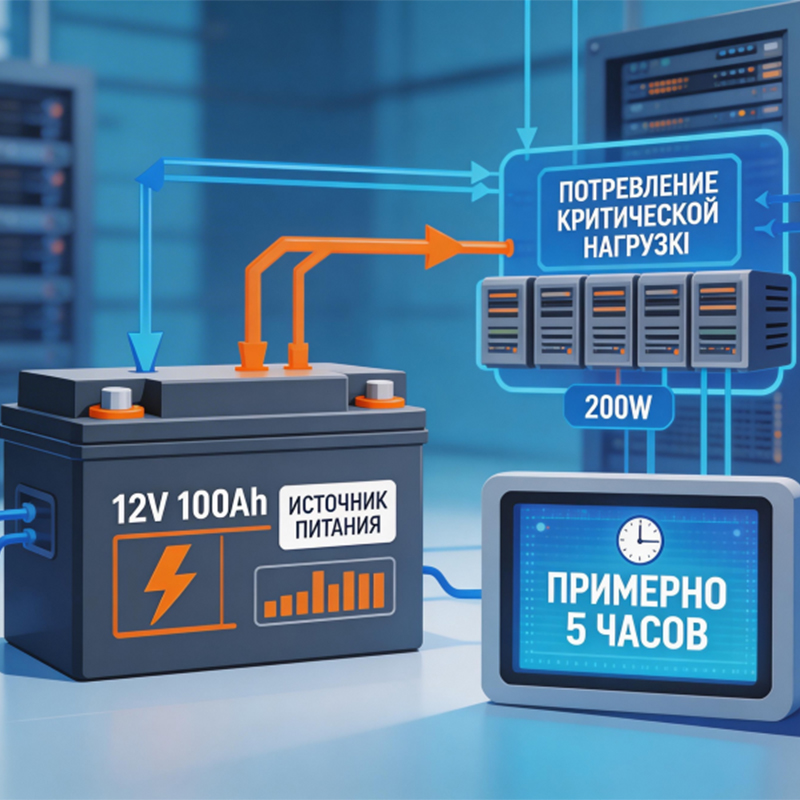
Время автономной работы — еще один камень преткновения. Заказчики часто просят “30 минут”, не понимая физику процесса. Для металлургии 30 минут может быть недостаточно для полного цикла безопасной остановки печи или кристаллизации слитка в МНЛЗ. С другой стороны, обеспечивать 4 часа работы от батарей для всей линии экономически нецелесообразно. Правильная стратегия: ИБП должен держать нагрузку 10-15 минут — этого достаточно для запуска дизель-генераторной установки (ДГУ). ДГУ берет на себя длительную работу, а ИБП фильтрует переходные процессы пуска ДГУ. Исключение — критические системы безопасности, где ДГУ не применим; там расчет ведется исходя из технологического цикла остановки.
При расчете емкости батарей необходимо учитывать коэффициент старения и температурную поправку. Производители указывают емкость при 20°C или 25°C. Если батарея стоит в помещении при 30°C, её реальная отдаваемая емкость вырастет незначительно, но срок жизни упадет катастрофически. Если при 10°C — емкость упадет на 15-20%. Мы используем формулу с коэффициентом запаса 1.25 для компенсации деградации батарей к концу срока службы. Также важно помнить о глубине разряда (DoD). Для свинцовых батарей не рекомендуется разряд ниже 50%, тогда как литиевые позволяют использовать до 80-90% емкости без вреда.
Один из наших клиентов столкнулся с тем, что при тестовом отключении сети ИБП проработал 8 минут вместо заявленных 20. Причина оказалась в просадке напряжения на длинных кабельных трассах от батарейного шкафа к ИБП. Тонкие кабели создавали большое падение напряжения под высокой нагрузкой, и инвертор отключался по минимальному напряжению DC-шины. Решение требовало замены кабелей на сечение вдвое больше, что увеличило стоимость проекта, но спасло производство от будущих аварий.
Действие: Используйте профессиональное ПО для моделирования разряда (например, от производителей батарей) с учетом реального профиля нагрузки, а не просто умножайте ампер-часы на вольты. Требуйте от поставщика подписанного протокола расчетов.
Сравнение топологий и технологий: таблица выбора для разных участков завода
Не существует универсального ИБП для всего завода. Участок подготовки шихты, сталеплавильный цех и центр обработки данных (ЦОД) требуют разных подходов. Ниже приведена сравнительная таблица, помогающая определить оптимальное решение для конкретных задач.
| Критерий выбора |
Line-Interactive (Линейно-интерактивные) |
Double Conversion On-Line (Двойное преобразование) |
Delta Conversion (Дельта-преобразование) |
| Принцип работы |
Стабилизация напряжения автотрансформатором, инвертор включается только при пропадании сети. |
Постоянное двойное преобразование AC-DC-AC. Полная изоляция нагрузки от сети. |
Гибридная схема, компенсирующая разницу между входом и выходом. Высокий КПД. |
| Защита от гармоник и помех |
Низкая. Не фильтрует высшие гармоники, пропускает шум сети. |
Максимальная. Генерирует идеальную синусоиду независимо от входа. |
Высокая. Эффективно гасит гармоники, но сложнее в настройке. |
| Время переключения на батареи |
2-10 мс (критично для чувствительной электроники). |
0 мс (абсолютно незаметно). |
0 мс. |
| Применимость в металлургии |
Только для вспомогательных помещений, офисов, освещения. Запрещено для АСУ ТП. |
Стандарт для сталеплавильных печей, прокатных станов, систем безопасности. |
Подходит для больших мощностей (>500 кВА) с целью экономии электроэнергии. |
| Стоимость владения (TCO) |
Низкая начальная цена, высокий риск простоя оборудования. |
Средняя/Высокая цена, минимальный риск простоя. |
Высокая начальная цена, низкие операционные расходы за счет КПД до 99%. |
Для основных технологических линий (ДСП, МНЛЗ, прокат) единственно верным выбором является топология Double Conversion On-Line. Только она гарантирует полную гальваническую развязку и очистку сигнала от искажений, генерируемых самим же заводом. Delta Conversion стоит рассматривать только для очень крупных объектов с мощностью нагрузки от 1 МВт, где экономия 1-2% на электричестве за год перекрывает разницу в цене оборудования. Line-Interactive решения в цехах использовать категорически нельзя — они не справятся с провалами напряжения при пуске мощных двигателей.
Действие: Составьте карту нагрузок завода, разделив их на “критические” (требуют On-Line) и “некритические”. Не переплачивайте за защиту офисных компьютеров уровнем защиты печей, но и не экономьте на главном.
Сертификация и стандарты: ГОСТ, ЕАС и требования безопасности
Работа на российском рынке требует строгого соответствия нормативным документам. Любой ИБП, устанавливаемый на промышленном объекте, должен иметь сертификат соответствия Техническим регламентам Таможенного союза (ТР ТС). Основные документы: ТР ТС 004/2011 “О безопасности низковольтного оборудования” и ТР ТС 020/2011 “Электромагнитная совместимость”. Отсутствие маркировки ЕАС (EAC) на корпусе и в документации делает эксплуатацию оборудования незаконной и влечет штрафы при проверках Ростехнадзора.
Для металлургии критически важно соответствие климатическому исполнению по ГОСТ 15150-69. Оборудование должно иметь маркировку не ниже УХЛ4 (для отапливаемых помещений) или УХЛ3 (для неотапливаемых, но защищенных от осадков). Однако, учитывая специфику цехов, мы рекомендуем искать оборудование с расширенным температурным диапазоном, подтвержденным протоколами испытаний. Стандартные европейские сертификаты CE полезны, но вторичны по отношению к ЕАС для легальной работы в РФ.
Также стоит обратить внимание на стандарты пожарной безопасности. Батарейные помещения относятся к категориям повышенной опасности. Использование литиевых батарей требует наличия системы газового пожаротушения и мониторинга каждого элемента через BMS. Свинцовые батареи менее пожароопасны, но выделяют водород при заряде, что требует мощной приточно-вытяжной вентиляции с взрывозащищенными двигателями. Проектная документация должна проходить экспертизу промышленной безопасности, и наличие всех сертификатов на ИБП ускорит этот процесс.
Мы видели случаи, когда таможня задерживала партию дорогостоящих ИБП на месяц из-за несоответствия кодов ТН ВЭД или отсутствия правильного перевода технической документации на русский язык. Это приводило к срыву сроков пуска линии. Поэтому выбирайте поставщиков, которые берут на себя полное таможенное оформление и предоставляют заверенные переводы паспортов и руководств по эксплуатации.
Действие: Перед подписанием контракта запросите копии действующих сертификатов ЕАС и проверьте их актуальность в реестре Росаккредитации. Убедитесь, что серийные номера в сертификате совпадают с поставляемым оборудованием.
Реальные кейсы: анализ ошибок и успешных внедрений
Рассмотрим пример неудачи, который стоил заводу дорого. Крупное предприятие в Свердловской области закупило партию ИБП мощностью 100 кВА для питания системы управления прокатным станом. Была выбрана модель с высоким КПД, но без должной защиты от вибрации. Через полгода эксплуатации начались регулярные отключения. Диагностика показала, что от постоянной вибрации пола (работающие валки) ослабли контакты внутри силового блока и разрушились пайки на плате управления. Производитель отказал в гарантии, сославшись на “несоответствующие условия эксплуатации”. Вывод: для участков с высокой вибрацией нужны ИБП в усиленном исполнении или установка на виброизолирующие платформы.
Успешный кейс: модернизация системы бесперебойного питания на комбинате в Черноземье. Старая система на свинцовых батареях занимала 40 м² и требовала замены каждые 3 года. Было принято решение перейти на модульный ИБП 3×400 кВА с литиевыми батареями. Новое оборудование заняло всего 12 м². Благодаря высокому КПД (97%) и отсутствию необходимости в мощном кондиционировании (литий tolerates до +40°C), ежегодная экономия на электроэнергии составила 2.5 млн рублей. Срок окупаемости проекта составил 3.5 года. Главное преимущество — возможность горячей замены модулей позволила проводить ТО без остановки производства, что ранее было невозможно.
Еще один важный урок касается сервиса. На удаленном ГОКе (горно-обогатительный комбинат) вышел из строя блок управления ИБП. Из-за отсутствия склада запчастей в регионе и сложной логистики время восстановления составило 14 дней. Производство работало в рискованном режиме без защиты. Сейчас мы рекомендуем всем клиентам создавать собственный страховой запас критических компонентов (платы управления, вентиляторы, модули) непосредственно на площадке. Стоимость такого запаса составляет около 5-7% от цены системы, но спасает от колоссальных убытков при простое.
Действие: Проанализируйте свои прошлые инциденты. Есть ли у вас план действий при отказе ИБП? Создайте складской запас критических запчастей и обучите свой персонал процедуре быстрой замены модулей.
Пошаговый алгоритм выбора и закупки оборудования
- Аудит нагрузки и среды. Составьте полный список потребителей с указанием пусковых токов, коэффициента мощности и категории важности. Замерьте параметры сети (гармоники, провалы) и условия среды (температура, пыль). Без этих данных любой выбор будет гаданием.
- Определение архитектуры. Решите, нужна ли вам система N+1 или 2N. Рассчитайте требуемую мощность с запасом 20-25%. Выберите топологию (строго On-Line для цехов). Определите тип батарей (Li-Ion для жары и долговечности, VRLA для бюджетных решений в холодных помещениях).
- Подбор вендора и модели. Сравните предложения по критерию TCO (цена покупки + обслуживание + замена батарей за 10 лет + электроэнергия). Проверьте наличие сервиса в вашем регионе и складов запчастей. Убедитесь в наличии сертификатов ЕАС и ГОСТ.
- Разработка проекта. Закажите проектную документацию у квалифицированной организации. Включите в проект схемы заземления, сечения кабелей, планы размещения и вентиляции. Согласуйте проект с главным энергетиком и службой безопасности.
- Поставка, монтаж и ПНР. Контролируйте соблюдение условий транспортировки (особенно для батарей). Монтаж должен выполнять сертифицированный персонал. Обязателен этап пусконаладочных работ (ПНР) с имитацией отключения сети под нагрузкой и проверкой всех аварийных сценариев.
Действие: Начните с первого шага прямо сейчас. Скачайте лист опроса для сбора данных о нагрузках и передайте его начальникам цехов. Точность входных данных определяет надежность всей системы.
Надежный партнер: опыт ООО «Гуандун Баосин Новые Энергетические Технологии»
Выбор поставщика оборудования для столь критичных задач, как энергоснабжение металлургического завода, не менее важен, чем выбор самой технологии. Рынок насыщен предложениями, но лишь единицы компаний обладают реальной производственной базой и опытом работы в экстремальных условиях. Ярким примером такого партнера является ООО «Гуандун Баосин Новые Энергетические Технологии».
Эта китайская компания, основанная в 1998 году в провинции Гуандун, накопила более 28 лет опыта в разработке и производстве систем электропитания. В отличие от многих сборщиков, Baosin обладает полным циклом производства на собственном заводе площадью 20 000 м² и двумя специализированными R&D-центрами. Это позволяет контролировать качество на каждом этапе: от входного контроля компонентов мировых лидеров (Texas Instruments, ABB, Schneider Electric, Infineon) до финальных испытаний готовых изделий.
Продуктовый портфель компании идеально соответствует требованиям, описанным в этой статье. Baosin предлагает широкий спектр решений: от однофазных литиевых ИБП мощностью 6–40 кВА до мощных модульных онлайн-систем 100–600 кВА с функцией горячей замены (Hot-Swap), что критически важно для непрерывности металлургических процессов. Особое внимание уделяется накопителям энергии: компания производит высоковольтные модульные решения на базе LiFePO4 до 500 В и стоечные системы до 16 кВт·ч, которые демонстрируют высокую устойчивость к температурным колебаниям и длительный срок службы.
Глобальное присутствие компании (экспорт в 80+ стран, сервис в 20+ странах) подтверждает надежность ее решений. Продукция Baosin успешно применяется на объектах критической инфраструктуры: в энергетике (CNPC), телекоммуникациях (China Mobile), финансовой сфере (Банк Китая) и даже обеспечивала бесперебойное питание во время Олимпийских игр в Пекине. Для российского рынка компания адаптировала свою деятельность, сотрудничая с крупнейшими платформами Wildberries и Яндекс, что говорит о высоком уровне доверия локальных партнеров. Все продукты сертифицированы по международным стандартам (ISO 9001, CE, RoHS) и соответствуют требованиям российского законодательства, что упрощает процедуру ввода в эксплуатацию и прохождения проверок.
Выбирая партнера с такой историей и технической экспертизой, вы получаете не просто оборудование, а гарантию того, что ваша система бесперебойного питания сможет выдержать суровые условия металлургического цеха десятилетиями.
Часто задаваемые вопросы
Какой срок службы ИБП в условиях металлургического завода?
Срок службы самого электронного блока ИБП при правильном обслуживании составляет 10-15 лет. Однако срок службы батарей сильно зависит от условий. Свинцово-кислотные батареи в жарком цехе (+35°C и выше) проживут 2-3 года. Литиевые батареи в тех же условиях отработают 10-12 лет. Ключевой фактор — температура. Каждые 10 градусов выше нормы сокращают жизнь свинцовой батареи вдвое.
Можно ли подключить ИБП к существующей системе заземления завода?
Да, можно и нужно, но с оговорками. Заземление в металлургии часто “грязное” из-за блуждающих токов и сварочных работ. Требуется организация отдельной шины чистого заземления для чувствительной электроники ИБП и АСУ ТП, которая соединяется с общим контуром только в одной точке (система уравнивания потенциалов). Сопротивление контура заземления должно быть не более 4 Ом, а для прецизионного оборудования желательно до 1 Ом.
Нужно ли обслуживать современные модульные ИБП?
Да, обязательно. Несмотря на отсутствие движущихся частей (кроме вентиляторов), внутри накапливается пыль, контакты окисляются, а конденсаторы стареют. Регламент предусматривает ежеквартальную проверку журналов событий, измерение параметров батарей и ежегодную протяжку контактов и чистку фильтров. Игнорирование ТО приводит к тому, что в момент аварии ИБП не перейдет на батареи из-за их глубокой деградации, о которой система не успела предупредить.
Что делать, если ИБП постоянно уходит на байпас?
Это сигнал о серьезной проблеме. Чаще всего причина в перегрузке по току (пусковые токи двигателей), превышении допустимого уровня гармоник на входе или неисправности инвертора. Необходимо немедленно снять осциллограмму входного и выходного тока. Если проблема в гармониках — установить входной дроссель или активный фильтр. Если в перегрузке — перераспределить нагрузку или увеличить мощность системы. Эксплуатация в режиме постоянного байпаса оставляет оборудование без защиты.
Заключение: инвестиция в непрерывность процесса
Решение задачи как выбрать ИБП для металлургического завода — это не просто покупка коробки с батарейками. Это создание страхового полиса для всего производственного цикла. Ошибка в выборе грозит не только сгоревшим оборудованием, но и остановкой многотонных процессов, браком продукции и рисками для персонала. Правильно подобранная система на базе топологии Double Conversion с литиевыми накопителями и грамотным сервисом окупается за счет предотвращения одного единственного внепланового простоя.
Не позволяйте качеству электроэнергии стать слабым звеном вашей производственной цепи. Мы готовы провести детальный энергоаудит вашего объекта, рассчитать оптимальную конфигурацию и предложить решение, которое прослужит десятилетия. Свяжитесь с нами сегодня для получения консультации инженера и предварительного расчета стоимости проекта.
Для получения дополнительной информации о промышленных решениях посетите наш раздел промышленные источники бесперебойного питания, где представлены подробные спецификации и примеры внедрения.