Почему система бесперебойного электроснабжения (СБЭ) заводы выбирает как основу энергобезопасности
В нашей практике работы с крупными промышленными объектами мы неоднократно сталкивались с ситуацией, когда остановка конвейера на 15 секунд из-за провала напряжения приводила к браку партии продукции стоимостью в миллионы рублей. Именно поэтому система бесперебойного электроснабжения (СБЭ) заводы рассматривают не просто как резервный источник, а как критический элемент технологической цепочки, обеспечивающий непрерывность процессов. Надежность питания напрямую влияет на рентабельность предприятия: каждый час простоя металлургического комбината или химического реактора оборачивается колоссальными убытками и рисками для безопасности персонала.
Рынок промышленных источников питания перенасыщен предложениями, но далеко не каждое устройство способно выдержать жесткие условия эксплуатации цеха. В этом материале мы разберем технические нюансы выбора СБЭ, опираясь на реальный опыт внедрения, стандарты ГОСТ и требования международных сертификаций. Вы узнаете, почему дешевые решения часто становятся самыми дорогими в долгосрочной перспективе и какие параметры действительно важны при закупке оборудования для завода.
Критические требования к системе бесперебойного электроснабжения (СБЭ) заводы в условиях тяжелой промышленности
Промышленная среда кардинально отличается от офисной или бытовой. Здесь оборудование работает 24/7, подвергается вибрациям, воздействию токопроводящей пыли, агрессивных химических паров и экстремальных температур. Обычный ИБП, рассчитанный на чистое помещение, в таких условиях выйдет из строя в течение первых месяцев эксплуатации. Когда мы говорим о том, что система бесперебойного электроснабжения (СБЭ) заводы требует особого подхода, мы подразумеваем соответствие ряду жестких технических и конструктивных требований.
Защита от внешних воздействий и климатическое исполнение
Первое, на что обращают внимание наши инженеры при аудите объекта — это степень защиты корпуса. Для большинства производственных зон минимально допустимым стандартом является IP54, однако для участков с высокой запыленностью (цементные заводы, деревообработка) или влажностью (пищевая промышленность, химия) требуется IP65 и выше. Мы видели случаи, когда попадание металлической стружки внутрь шкафа управления вызывало короткое замыкание и пожар. Поэтому использование специальных фильтров и герметичных корпусов — не опция, а необходимость.
Климатическое исполнение также играет решающую роль. В неотапливаемых складах или цехах температура зимой может опускаться до -40°C, а летом под крышей достигать +50°C. Стандартные свинцово-кислотные аккумуляторы при низких температурах теряют до 60% своей емкости, что делает систему бесполезной в момент аварии. Решением является установка систем термостабилизации батарейных отсеков или использование литий-железо-фосфатных (LiFePO4) аккумуляторов, которые сохраняют работоспособность в широком диапазоне температур. Один из наших клиентов в Сибири столкнулся с отказом системы именно из-за того, что поставщик не учел зимний минимум температур, что привело к размораживанию трубопроводов во время отключения электроэнергии.
Устойчивость к электромагнитным помехам и гармоникам
Современный завод насыщен нелинейными нагрузками: частотные преобразователи, дуговые печи, сварочные аппараты, мощные двигатели с плавным пуском. Эти устройства генерируют высшие гармоники тока, которые искажают синусоиду напряжения. Если входной фильтр СБЭ не рассчитан на такой уровень искажений (THDi > 20-30%), инвертор может перейти в аварийный режим или перегреться. Мы рекомендуем использовать системы с активными выпрямителями (IGBT-технология), которые обеспечивают коэффициент мощности близкий к единице и минимизируют обратное влияние на сеть.
Кроме того, промышленные сети характеризуются частыми коммутационными перенапряжениями и импульсными помехами. Система должна иметь многоуровневую защиту: варисторы на входе, разрядники класса B и C, а также гальваническую развязку между входом и выходом. Это предотвращает передачу помех от сети к чувствительному оборудованию (ПЛК, датчики, сервоприводы) и наоборот. Игнорирование этого аспекта часто приводит к “глюкам” автоматики, которые сложно диагностировать.
Масштабируемость и возможность горячего замены
Производство развивается, линии модернизируются, потребление энергии растет. Жестко фиксированная мощность СБЭ становится ограничением через пару лет. Архитектура системы должна позволять наращивание мощности параллельным подключением дополнительных модулей без остановки нагрузки. Технология Hot-Swap (горячая замена) критически важна: она позволяет менять неисправный силовой модуль или блок управления прямо во время работы установки. В нашем опыте был случай, когда выход из строя одного вентилятора в монолитном ИБП потребовал полной остановки линии на 4 часа для замены всего устройства, тогда как модульная система позволила бы решить проблему за 15 минут.
Каждый раздел технического задания должен заканчиваться проверкой соответствия условиям эксплуатации вашего конкретного цеха. Не полагайтесь на общие каталожные данные — запрашивайте паспорт изделия с указанием реальных рабочих диапазонов.
Архитектурные решения: какую топологию выбрать для вашего производства
Выбор топологии СБЭ определяет не только стоимость оборудования, но и уровень защиты нагрузки, КПД системы и сложность обслуживания. На рынке представлены три основные схемы: Off-line (резервные), Line-interactive (линейно-интерактивные) и On-line (двойного преобразования). Для задач, где фигурирует запрос “система бесперебойного электроснабжения (СБЭ) заводы“, единственно верным решением в 95% случаев является топология On-line с двойным преобразованием энергии.
Почему Off-line и Line-interactive не подходят для завода
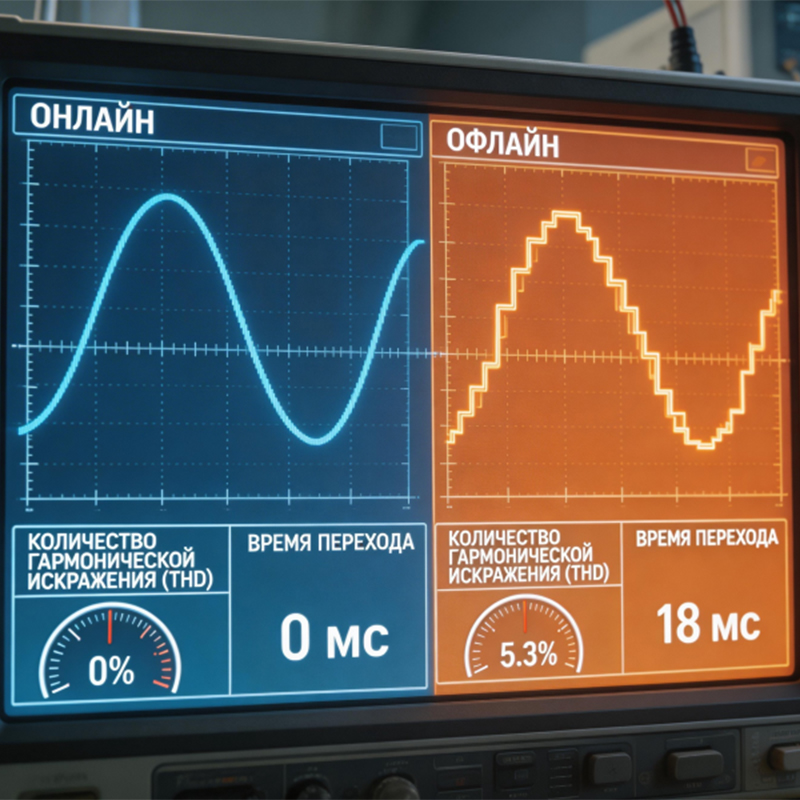
Резервные ИБП (Off-line) переключают нагрузку на батареи только при полном исчезновении напряжения. Время переключения составляет 4-10 мс. Для компьютера это незаметно, но для программируемого логического контроллера (ПЛК) или частотного привода этот провал может быть воспринят как авария, ведущая к остановке процесса. Кроме того, такие устройства не стабилизируют напряжение и частоту, пропуская все сетевые помехи дальше.
Линейно-интерактивные модели имеют стабилизатор напряжения (AVR), но также работают в режиме байпаса при нормальном напряжении сети. Они корректируют напряжение ступенчато, что недопустимо для прецизионного оборудования. Их применение оправдано только для вспомогательных систем освещения или некритичной периферии, но никак не для основного технологического процесса.
Преимущества топологии On-line (Double Conversion)
В системах двойного преобразования переменный ток сети сначала выпрямляется в постоянный, заряжая аккумуляторную батарею, а затем инвертор снова преобразует его в идеальный переменный ток. Нагрузка полностью изолирована от сети. Время перехода на батареи равно нулю, так как инвертор всегда питает нагрузку от шины постоянного тока. Частота и форма выходного напряжения остаются стабильными независимо от хаоса во внешней сети.
Мы рекомендуем использовать трехфазные системы On-line мощностью от 10 кВА до нескольких мегаватт. Современные модели оснащены интеллектуальными алгоритмами управления, которые позволяют работать в экономичном режиме (ECO Mode) с высоким КПД (до 98-99%), автоматически переключаясь на двойное преобразование только при ухудшении качества сети. Это снижает эксплуатационные расходы на электроэнергию, что для круглосуточно работающего завода является существенным фактором.
Конфигурация резервирования: N, N+1, 2N
Надежность системы определяется не только качеством компонентов, но и схемой резервирования.
- Конфигурация N: Все модули работают на полную мощность для покрытия нагрузки. Отказ любого элемента ведет к потере питания. Допустимо только для некритичных нагрузок.
- Конфигурация N+1: Устанавливается один дополнительный модуль. При выходе из строя любого основного модуля резервный мгновенно подхватывает нагрузку без снижения общей мощности. Это стандарт де-факто для большинства производственных линий.
- Конфигурация 2N: Полное дублирование системы. Две независимые цепи питания, каждая из которых способна обеспечить 100% нагрузки. Применяется для объектов повышенной опасности (нефтепереработка, атомная энергетика) или центров обработки данных внутри заводской инфраструктуры.
При проектировании обязательно заложите конфигурацию N+1. Стоимость одного дополнительного модуля несопоставима с ущербом от простоя линии.
Расчет мощности и подбор аккумуляторных батарей: типичные ошибки
Неправильный расчет времени автономной работы и емкости батарей — самая распространенная причина неудовлетворенности заказчиков после внедрения СБЭ. Часто менеджеры по продажам ориентируются на паспортные данные аккумуляторов при идеальной температуре +25°C и новом состоянии, игнорируя старение и реальные условия.
Методика расчета реальной нагрузки
Нельзя суммировать номинальные мощности всех двигателей. Необходимо учитывать коэффициент одновременности и коэффициент загрузки. Реальная потребляемая мощность часто составляет 60-70% от установленной. Однако для СБЭ важен пиковый ток при пуске двигателей и реактивная составляющая нагрузки. Мощность ИБП измеряется в кВА, а нагрузка часто указывается в кВт. Критически важно знать коэффициент мощности (cos φ) вашей нагрузки. Если у вас много частотных приводов, cos φ может быть низким, что требует запаса по полной мощности ИБП.
Мы советуем проводить замеры токовыми клещами и анализаторами качества электроэнергии в течение минимум одной недели перед заказом оборудования. Это позволит выявить пиковые значения и гармонический состав. Ошибка в расчете даже на 15% может привести к тому, что система будет работать в режиме перегрузки, сокращая свой ресурс в разы.
Выбор типа аккумуляторов и срок службы
Традиционно используются герметизированные свинцово-кислотные батареи (VRLA) технологии AGM или GEL. Они дешевы и надежны, но имеют ограниченный ресурс циклов заряд-разряд (300-500 циклов при глубоком разряде) и чувствительны к температуре. Срок службы таких батарей в буферном режиме составляет 5-10 лет, но реально они требуют замены уже через 3-4 года интенсивной эксплуатации.
Альтернативой являются литий-ионные батареи (Li-ion), в частности LiFePO4. Их преимущества:
- Срок службы до 10-15 лет и более 2000 циклов.
- Компактность и меньший вес (занимают в 2-3 раза меньше места).
- Возможность быстрого заряда.
- Стабильность характеристик в течение всего срока службы.
Несмотря на более высокую начальную стоимость, совокупная стоимость владения (TCO) для литиевых решений часто оказывается ниже за счет отсутствия необходимости частой замены и экономии места в цеху. В одном из наших проектов замена свинцовых батарей на литиевые позволила освободить 40 м² производственной площади, которую использовали для расширения линии.
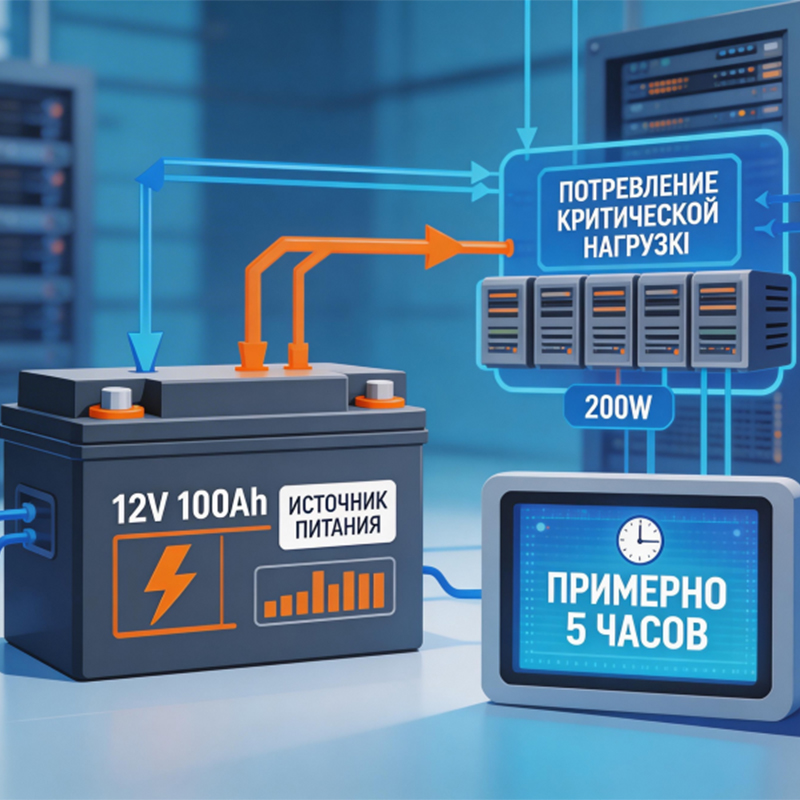
При расчете времени автономии всегда делайте запас 20-30%. Емкость батарей падает со временем, и через 3 года система должна все еще выполнять свою функцию. Не экономьте на батареях — это сердце вашей системы бесперебойного питания.
Интеграция в АСУ ТП и мониторинг состояния системы
Современная система бесперебойного электроснабжения (СБЭ) заводы не может быть “черным ящиком”. Она должна быть интегрирована в общую систему диспетчеризации и управления технологическим процессом (АСУ ТП). Изолированная работа СБЭ снижает эффективность предотвращения аварий.
Протоколы связи и удаленный мониторинг
Оборудование должно поддерживать промышленные протоколы связи: Modbus RTU (RS-485), Modbus TCP/IP, SNMP, Profibus, Profinet. Это позволяет выводить ключевые параметры (входное/выходное напряжение, ток нагрузки, состояние батарей, температура, остаточное время работы) на экран оператора SCADA-системы. Интеграция позволяет автоматизировать реакции: например, при снижении напряжения сети и переходе на батареи система может автоматически отдать команду на корректное завершение работы определенных узлов или запуск дизель-генератора.
Мы настоятельно рекомендуем настроить систему оповещения. СМС-рассылка или push-уведомления главному энергетику при возникновении тревожных событий (перегрузка, перегрев, низкий заряд АКБ) позволяют реагировать превентивно. В нашей практике был случай, когда своевременное уведомление о деградации одной из батарейных групп позволило заменить её в плановом порядке, избежав отказа всей системы во время грозы.
Функции самодиагностики и тестирования
Качественная СБЭ должна иметь функции автоматического самотестирования. Регулярные тесты батарей (раз в неделю или месяц) под нагрузкой позволяют оценить их реальную емкость и выявить дефектные элементы до того, как они подведут в критический момент. Ручное проведение таких тестов трудоемко и часто игнорируется персоналом, поэтому автоматизация этого процесса обязательна.
Проверьте наличие журнала событий (логгера) с глубиной хранения не менее года. Анализ истории сбоев помогает выявлять системные проблемы электросети предприятия и планировать профилактические работы. Данные логов могут стать аргументом в споре с энергосбытовой компанией при претензиях по качеству электроэнергии.
Соответствие стандартам и сертификация: гарантия безопасности
Закупка оборудования для промышленного объекта без надлежащей сертификации — это прямой путь к проблемам при проверках надзорных органов и отказу в страховом возмещении в случае пожара или аварии. Для российского рынка и стран ЕАЭС ключевым документом является сертификат соответствия Техническим Регламентам Таможенного Союза (ТР ТС).
Необходимые сертификаты и нормы
- ТР ТС 004/2011 “О безопасности низковольтного оборудования”: Подтверждает электрическую безопасность устройства.
- ТР ТС 020/2011 “Электромагнитная совместимость технических средств”: Гарантирует, что СБЭ не создает помех другим устройствам и устойчива к ним.
- ГОСТ Р 59373-2021 (IEC 62040): Основной стандарт, регламентирующий требования к источникам бесперебойного питания. Он классифицирует ИБП по топологии, времени переключения и форме выходного сигнала.
- Сертификат пожарной безопасности: Особенно важен для материалов корпуса и аккумуляторов.
Также стоит обращать внимание на наличие сертификата ISO 9001 у производителя, что косвенно подтверждает стабильность качества процессов сборки. Для экспорта или работы с международными компаниями могут потребоваться сертификаты CE (Европа) или UL (США).
Всегда требуйте у поставщика копии действующих сертификатов перед заключением контракта. Проверьте их актуальность в реестре Росаккредитации. Отсутствие маркировки ЕАС на корпусе оборудования является нарушением закона и основанием для штрафов.
Роль проверенного партнера: опыт ООО «Гуандун Баосин Новые Энергетические Технологии»
Выбор поставщика оборудования столь же важен, как и выбор самой технологии. На рынке, где цена ошибки измеряется миллионами рублей, предпочтение отдается компаниям с доказанной историей надежности и собственным полным циклом производства. Ярким примером такого подхода является ООО «Гуандун Баосин Новые Энергетические Технологии» — китайский производитель с более чем 28-летним опытом (основан в 1998 году), специализирующийся на создании высоконадёжных систем электропитания и накопления энергии.
В отличие от сборщиков, покупающих компоненты на стороне, компания располагает собственным современным заводом площадью 20 000 м² и двумя специализированными R&D-центрами. Это обеспечивает вертикальную интеграцию: от разработки передовых решений на базе IGBT-технологий и цифрового управления (DSP) до финального контроля качества. Производственный процесс строго регламентирован методами SPC и TQM/TQC, а в оборудовании используются компоненты от мировых лидеров: Texas Instruments, ABB, Schneider Electric, Mitsubishi и Infineon. Каждое изделие проходит многоступенчатую проверку, что гарантирует стабильность параметров даже в самых суровых условиях.
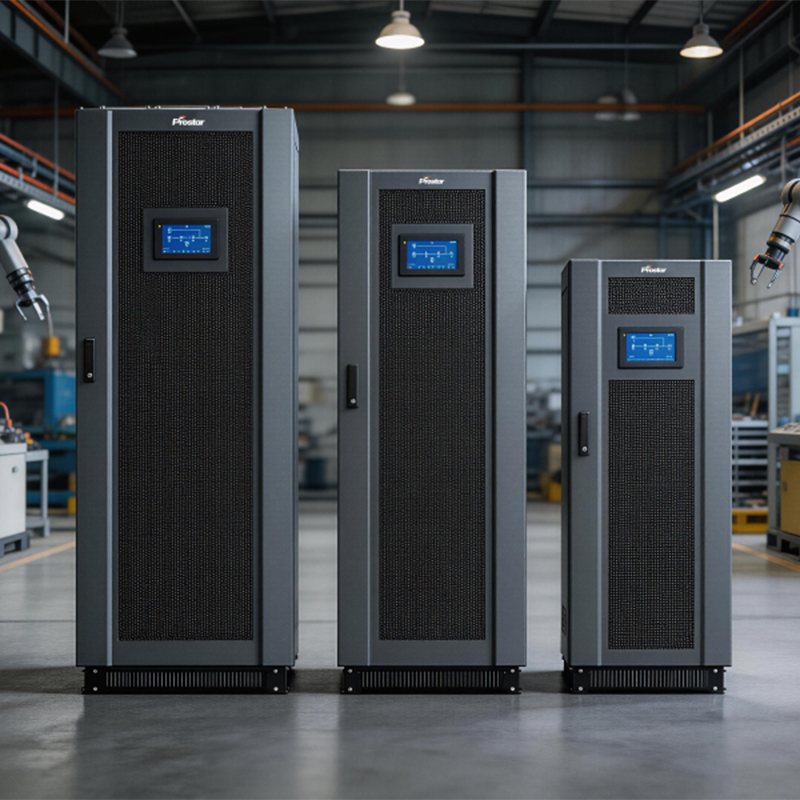
Продуктовый портфель компании полностью закрывает потребности современной промышленности: от модульных онлайн-систем ИБП мощностью 100–600 кВА с функцией горячей замены (Hot-Swap) до высоковольтных литиевых аккумуляторных решений LiFePO4 (до 500 В) и гибридных солнечных инверторов в исполнении IP65. Все продукты сертифицированы по международным стандартам ISO 9001, ISO 14001, ISO 45001, CE и RoHS, а также адаптированы под требования российского рынка.
Глобальное присутствие компании (экспорт в 80+ стран, сервисные центры в 20 странах) подтверждает универсальность её решений. Оборудование «Гуандун Баосин» успешно эксплуатируется на критически важных объектах: в нефтегазовой отрасли (CNPC), телекоммуникациях (China Mobile), финансовой сфере (Банк Китая) и даже обеспечивало энергоснабжение объектов Олимпийских игр в Пекине. Особое внимание уделяется работе в России: компания сотрудничает с крупнейшими маркетплейсами Wildberries и Яндекс, что свидетельствует о высоком уровне доверия локальных партнеров. Миссия компании — «Дарить миру вечный свет и энергию» — реализуется через долгосрочную ориентацию на качество и клиентоориентированность, делая её надежным партнером для российских заводов.
Экономическое обоснование: цена владения против цены покупки
При выборе СБЭ руководители часто фокусируются на начальной стоимости оборудования (CAPEX), упуская из виду операционные расходы (OPEX). Дешевый китайский ноунейм может стоить на 30% меньше брендового аналога, но через два года потребует дорогостоящего ремонта или полной замены.
Факторы, влияющие на TCO (Total Cost of Ownership)
- КПД системы: Разница в КПД между 92% и 96% для системы мощностью 100 кВт, работающей круглосуточно, составляет десятки тысяч киловатт-часов сэкономленной электроэнергии в год. За 10 лет службы эта экономия может превысить стоимость самого ИБП.
- Ресурс компонентов: Использование качественных конденсаторов, вентиляторов и силовых ключей увеличивает межсервисный интервал. Дешевые компоненты выходят из строя чаще, требуя вызова сервисной бригады и покупки запчастей.
- Стоимость обслуживания: Наличие сервисных центров в вашем регионе и доступность запасных частей критичны. Если для замены платы нужно ждать доставку из-за границы 3 недели, простой завода обойдется дороже любой экономии.
- Утилизация: Свинцовые аккумуляторы требуют платной утилизации, тогда как литиевые имеют большую остаточную стоимость и могут быть проданы для вторичного использования.
Мы проводили сравнительный анализ для клиента в металлургической отрасли. Вариант “А” (бюджетный) имел цену закупки 5 млн руб., но за 10 лет потребовал 3 замены батарей и 2 капитальных ремонта, суммарные затраты составили 12 млн руб. Вариант “Б” (премиум) стоил 7 млн руб., но за тот же период потребовал только планового ТО, итоговые затраты — 8.5 млн руб. Выбор очевиден.
Считайте деньги на дистанции 10 лет, а не в момент подписания счета. Запросите у поставщика расчет TCO с учетом тарифов на электроэнергию в вашем регионе.
Часто задаваемые вопросы
Какое время автономной работы считается нормальным для завода?
Универсального ответа нет, все зависит от технологии. Для завершения технологического цикла и безопасной остановки оборудования обычно достаточно 15-30 минут. Если предполагается работа от батарей до восстановления сети или запуска дизель-генератора, время может составлять от 1 до 4 часов. Мы рекомендуем рассчитывать минимум на 30 минут, чтобы покрыть кратковременные провалы и дать время на включение резервного генератора.
Можно ли подключить систему бесперебойного электроснабжения (СБЭ) заводы к существующей проводке без модернизации?
Это возможно только если сечение кабелей и номиналы вводных автоматов соответствуют токам нагрузки новой СБЭ с учетом пусковых токов и запаса мощности. Часто при установке мощных ИБП требуется прокладка отдельных кабельных трасс и установка новых распределительных щитов. Перед монтажом обязателен аудит существующей электросети.
Как часто нужно обслуживать промышленные ИБП?
Минимум один раз в год необходимо проводить полное техническое обслуживание: протяжку контактов, очистку от пыли, проверку параметров батарей, тестирование функций защиты. В пыльных цехах частоту обслуживания следует увеличить до двух раз в год. Пренебрежение ТО — главная причина внезапных отказов.
Что делать, если температура в помещении с батареями превышает 25°C?
Каждые 10 градусов повышения температуры выше 25°C сокращают срок службы свинцово-кислотных аккумуляторов вдвое. Необходимо организовать принудительную вентиляцию или кондиционирование батарейного отсека. Как альтернатива — переход на термостойкие гелевые батареи или литиевые решения, которые менее чувствительны к нагреву.
Заключение и следующие шаги
Организация надежного электроснабжения промышленного предприятия — это комплексная инженерная задача, требующая профессионального подхода на этапах аудита, проектирования, монтажа и обслуживания. Правильно подобранная система бесперебойного электроснабжения (СБЭ) заводы становится гарантом стабильности производства, защищая от финансовых потерь и репутационных рисков. Не допускайте ошибок, основанных на желании сэкономить на этапе закупки, так как цена простоя многократно перекрывает любую разницу в стоимости оборудования.
Если вы планируете модернизацию системы энергообеспечения или строительство нового цеха, не откладывайте решение вопроса на потом. Наши специалисты готовы провести бесплатный аудит вашей текущей схемы электроснабжения, выполнить точный расчет нагрузок и предложить оптимальное техническое решение с учетом специфики вашего производства, опираясь на опыт таких лидеров отрасли, как ООО «Гуандун Баосин Новые Энергетические Технологии».
Свяжитесь с нами сегодня для получения детальной консультации и коммерческого предложения. Мы поможем подобрать оборудование, которое обеспечит бесперебойную работу вашего бизнеса на десятилетия вперед.